
INDUSTRIEMAGNETE · BESCHAFFUNGSLEITFADEN
Senkmagnete in großen Mengen: Montageprobleme vermeiden
Fünf Einkaufsprüfungen, um aus einem genehmigten Muster gleichbleibende Produktionslieferungen zu machen.
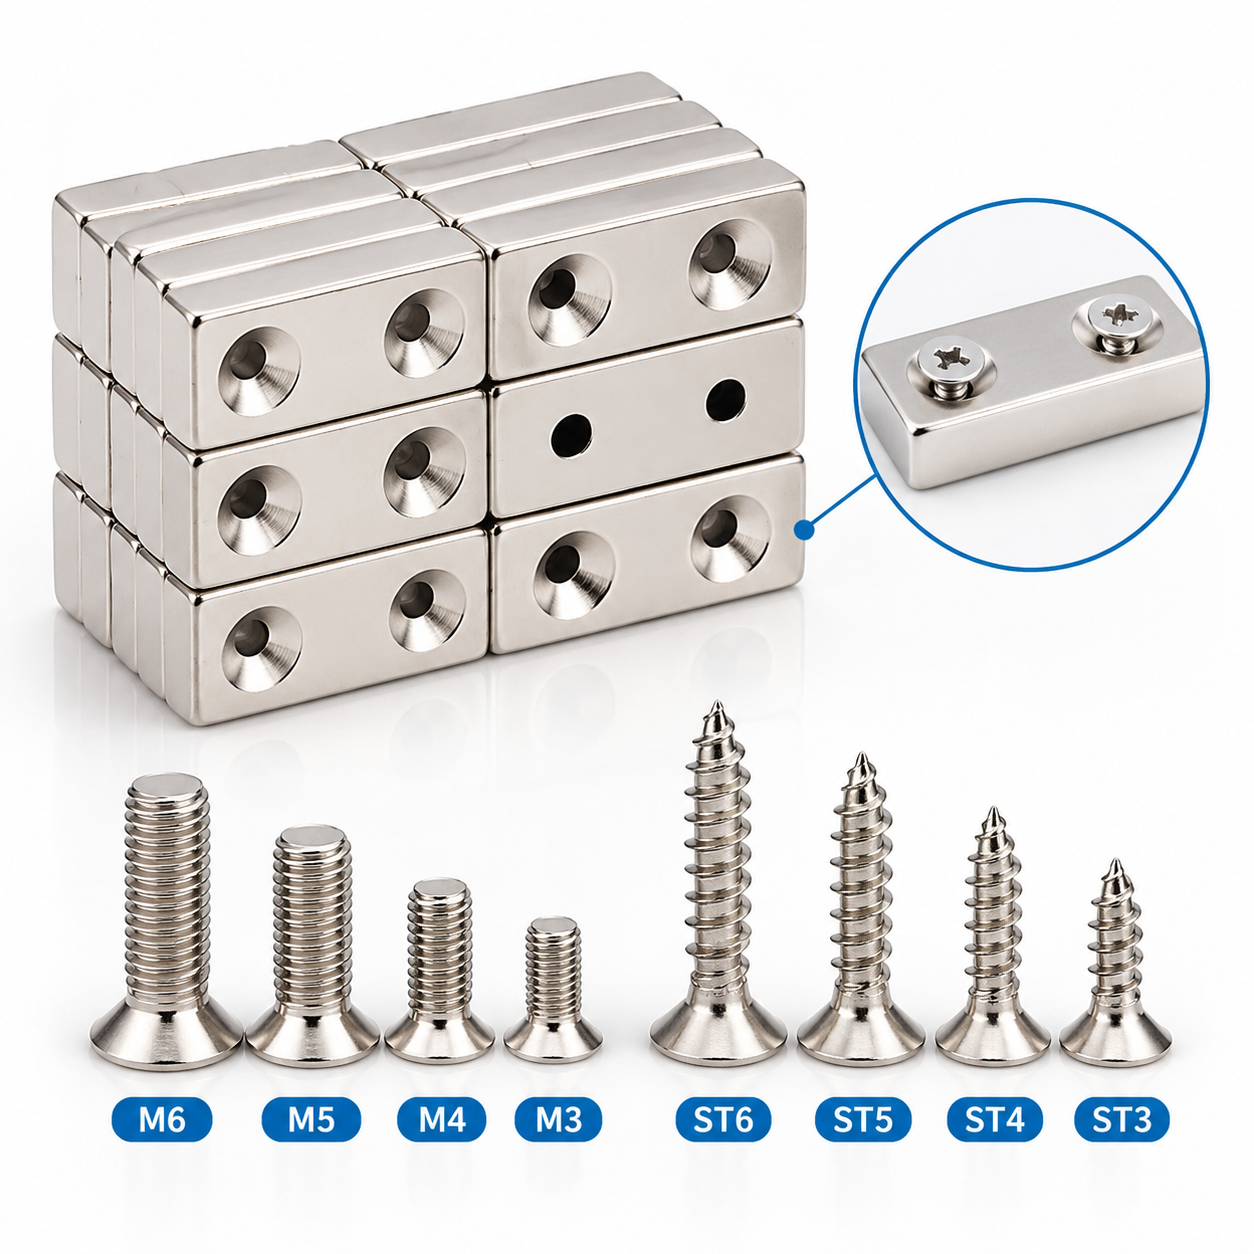
Bei der Beschaffung quadratischer oder rechteckiger Senkmagnete aus Neodym lassen sich Stückpreis und Materialqualität leicht vergleichen. Die Montagebedingungen werden hingegen oft übersehen. Ein Muster, das fest auf einer Stahlplatte haftet, garantiert nicht, dass Tausende von Magneten in einer Produktionslinie passen und gleichbleibend funktionieren.
Für Hersteller von Automatisierungsanlagen, Möbelbeschlägen und Industriekomponenten entstehen unerwartete Kosten häufig durch Fehler bei der Bohrungspositionierung, hervorstehende Schraubenköpfe, falsche Polarität und ungleichmäßige Haltekraft. Diese Probleme sollten bereits bei der Angebotserstellung und Mustererstellung berücksichtigt werden.
Vor dem Vergleichen von Angeboten
Senden Sie jedem Lieferanten die gleiche Zeichnungsrevision, Schraubenspezifikation, Montagebedingungen und Abnahmekriterien.
01. Prüfen Sie Schraube und Senkung, bevor Sie die endgültigen Maße festlegen.
„Ein quadratischer Magnet mit Senkbohrung für eine M4-Schraube“ ist keine vollständige Fertigungsspezifikation. Schrauben mit gleichem Gewindedurchmesser können unterschiedliche Kopfdurchmesser, -winkel und -höhen aufweisen. Eine nach einer angenommenen Spezifikation gefertigte Senkung kann dazu führen, dass der Schraubenkopf übersteht, ein Spalt zwischen den Kontaktflächen entsteht oder die Bohrungskante beim Anziehen reißt.
Die Zeichnung sollte die Länge, Breite und Dicke des Magneten, den Durchmesser der Durchgangsbohrung, den Durchmesser und Winkel der Senkung, die Position der Bohrung sowie die Senkseite angeben. Bei Projekten mit einer bereits vorhandenen Schraube ist die Vorlage der zugehörigen Zeichnung oder eines physischen Musters zuverlässiger als die Angabe der Gewindegröße allein.
Die Musterfreigabe sollte die Montage mit der tatsächlichen Montageplatte und Schraube umfassen. Überprüfen Sie die Ebenheit der Montagefläche und kontrollieren Sie die Lochkanten nach dem Festziehen.
02. Definition der Haltekraft unter wiederholbaren Testbedingungen
Ein Lieferant testet möglicherweise einen Magneten im direkten Kontakt mit einer dicken Stahlplatte, während der Kunde eine dünne, lackierte Platte mit einer dazwischenliegenden Kunststoff- oder Dekorschicht verwendet. Unter anderen Bedingungen kann ein Magnet, der den Test des Lieferanten besteht, in der fertigen Baugruppe dennoch eine unzureichende Haltekraft aufweisen.
Die Untersuchung sollte daher Folgendes klären:
Das Gegenmaterial, seine Dicke und Oberflächenbeschaffenheit.
Jeglicher Spalt zwischen dem Magneten und dem Gegenstück.
Ob die Last senkrecht zur Oberfläche wirkt oder entlang dieser gleitet.
Die erforderliche Last und die zu erwartenden Schwingungsbedingungen.
Wo die Haltekraft entscheidend ist, sollten die Prüfvorrichtung, die Kontaktbedingungen, die Zugrichtung und der Akzeptanzbereich vereinbart werden.N52 kann als Werkstoffgüte angegeben werden, ersetzt aber nicht die Prüfung in der vorgesehenen Montage.
03. Polarität in die Kaufspezifikation aufnehmen
Wenn ein Magnet gegen einen anderen Magneten wirkt, beeinflusst die Polarität der Senkfläche die Montage direkt. Dass sich ein einzelnes Magnetpaar korrekt anzieht, beweist nicht, dass größere Bauteile ohne Überprüfung der Ausrichtung montiert werden können.
Vor der Bestellung die Magnetisierungsrichtung, die Polarität der Senkfläche und die Notwendigkeit von zusammengehörigen Paaren prüfen. Falls Teile unterschieden werden müssen, Verpackungen oder Etiketten vereinbaren, damit die Bediener sie ohne Einzelprüfung identifizieren können.
04. Anpassung der Beschichtung an die Arbeitsumgebung
Eine akzeptable Nickel-Kupfer-Nickel-Beschichtung gewährleistet nicht die Eignung für jede korrosive Umgebung. Falls die Magnete in der Werkstatt Feuchtigkeit, Kondensation oder Reinigungschemikalien ausgesetzt sein werden, müssen diese Bedingungen vor der Auswahl der Beschichtung und der Validierungsanforderungen offengelegt werden.
Falls eine Salzsprühprüfung erforderlich ist, geben Sie bitte Prüfverfahren, Dauer und Akzeptanzkriterien in der Bestellung an. Prüfen Sie die Wände und Kanten der Senkbohrungen auf unvollständige Abdeckung, Abplatzungen oder freiliegendes Grundmaterial sowie das Aussehen der ebenen Flächen.
05. Führen Sie eine Pilotmontage durch, bevor Sie die Massenbestellung freigeben.
Ein Probelauf im tatsächlichen Montageprozess liefert aussagekräftigere Erkenntnisse als wiederholte Bestätigungen der Herstellbarkeit eines Bauteils. Prüfen Sie, ob sich die Magnete leicht trennen und handhaben lassen, ob die Schrauben korrekt sitzen, ob das Festziehen zu Absplitterungen führt und ob die Haltekraft nach der Montage konstant bleibt.
Nach der Genehmigung sind die Zeichnungsrevision, die freigegebenen Muster, die Prüfanforderungen und die Verpackungsanweisungen zu dokumentieren. Änderungen an der Schrauben-, Beschichtungs- oder Bohrungsgeometrie erfordern eine Überprüfung der betroffenen Anforderungen.
Checkliste zur Genehmigung von Großbestellungen
| Artikel | Vor der Produktion bestätigen. |
|---|---|
| Zeichnung | Revision, Abmessungen, Lochgeometrie und Toleranzen. |
| Montage | Tatsächliche Schraube, Montagebasis und Befestigungsmethode. |
| Leistung | Prüfbedingungen für die Haltekraft und Akzeptanzbereich. |
| Polarität | Magnetisierungsrichtung, Flächenpolarität und Identifizierung. |
| Beschichtung | Oberflächenbeschaffenheit, Prüfkriterien und etwaige Korrosionsprüfungen. |
| Lieferung | Pilotfreigabe, Verpackung und Chargenkennzeichnung. |
Bei größeren Abnahmemengen von Neodym-Senkblockmagneten sind Abmessungen, Güteklasse und Preis nur ein Teil der Spezifikation. Klare Montage- und Abnahmebedingungen ermöglichen vergleichbare Angebote und tragen dazu bei, dass aus einem freigegebenen Muster wiederholbare Serienlieferungen entstehen.