
INDUSTRIEMAGNETE · TECHNISCHE EINBLICKE
Vermeidung von Magnetrissen: Präzisionssenkerben für eine bessere NdFeB-Montage
Wie Lochgeometrie, Schraubenkompatibilität und kontrollierte Befestigung dazu beitragen können, Absplitterungen und Risse bei der Massenmontage zu reduzieren.
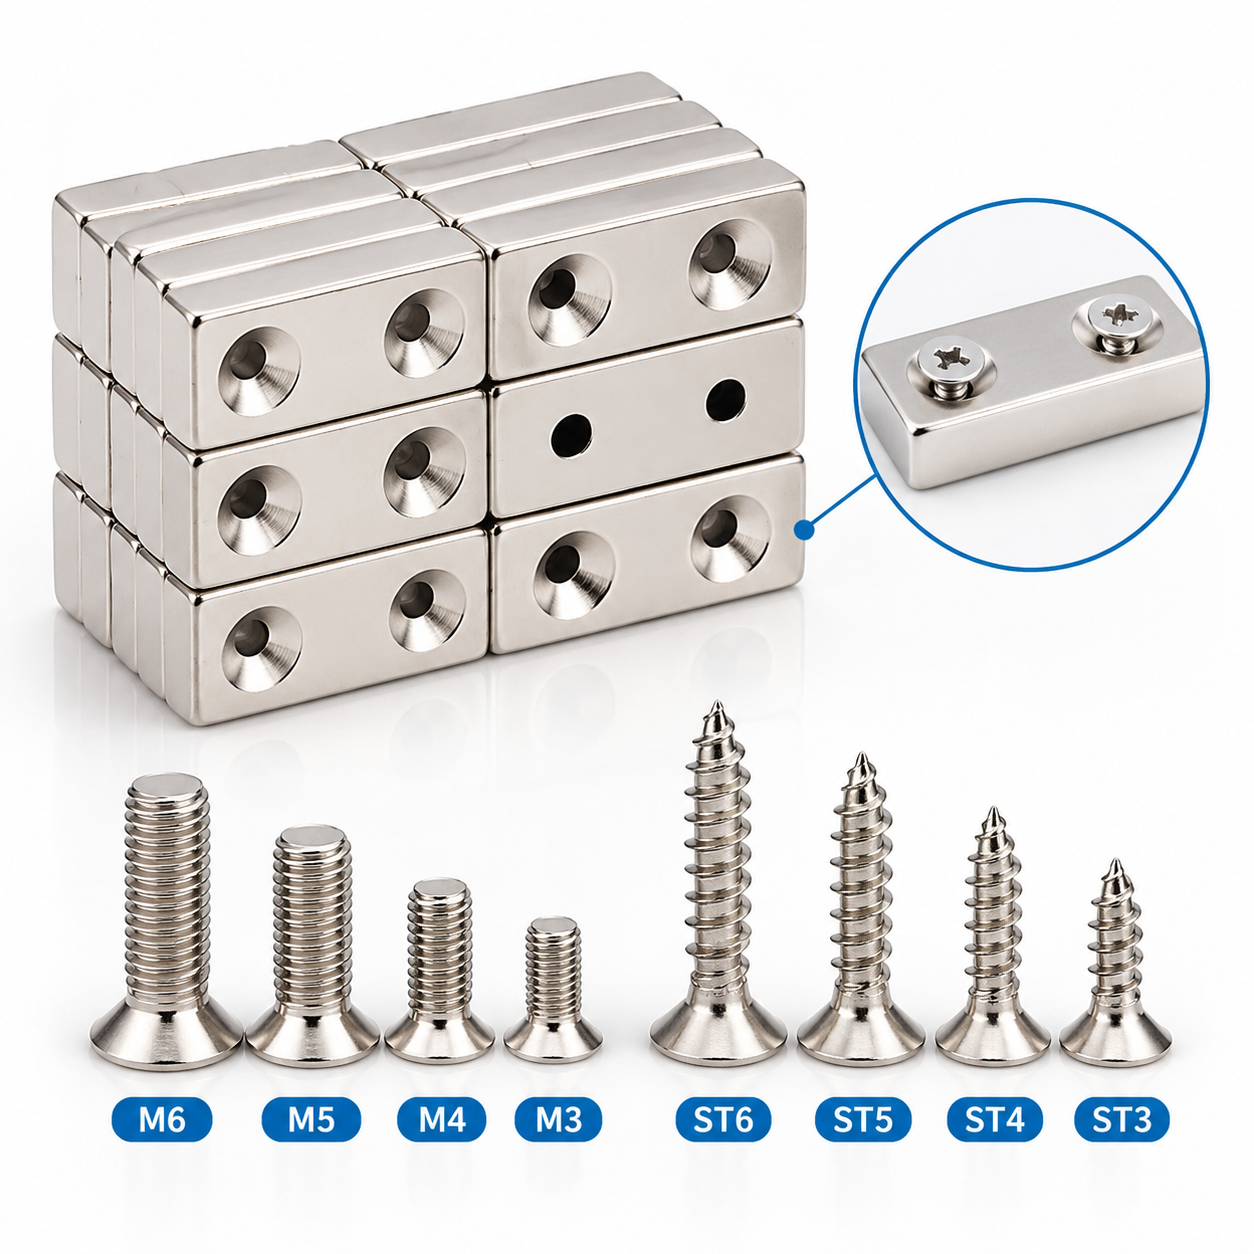
In der industriellen Automatisierung, Präzisionsvorrichtungen und Hardware-Baugruppen, versenkte Neodym-Magnete Die Schraubbefestigung wird mit magnetischer Haltekraft kombiniert. Die Schraube fixiert den Magneten auf seiner Basis, während die magnetische Oberfläche ein passendes Bauteil hält.
Bei der Serienmontage können Hersteller jedoch auf abgebrochene Lochkanten oder Magnete stoßen, die beim Anziehen der Schrauben brechen. Diese Fehler verursachen Ausschuss, unterbrechen die Produktion und erhöhen den Bedarf an Inspektion und Nachbearbeitung.
Gesintertes Neodym-Eisen-Bor (NdFeB) ist ein spröder Werkstoff. Eine zuverlässige Installation hängt daher von mehr als nur der Magnetklasse oder den Gesamtabmessungen ab. Senkgeometrie, Bearbeitungsqualität, Schraubenpassung und Montageunterstützung müssen gemeinsam bewertet werden.
Die Schlüsselfrage der Versammlung
Gewährleistet die Kombination aus Magnet, Schraube und Montageplatte einen stabilen Kontakt unter den zugelassenen Anzugsbedingungen?
1. Warum reißen versenkte Neodym-Magnete?
Rissbildung beim Anziehen von Schrauben kann durch mehrere zusammenwirkende Faktoren verursacht werden. Die Identifizierung des Versagensmechanismus ist sinnvoller als die bloße Erhöhung der Maßgenauigkeit.
Lokalisierte Spannungen um das Loch herum
Der Kontakt zwischen einem Senkschraubenkopf und seinem abgewinkelten Sitz erzeugt sowohl axiale als auch radiale Lastkomponenten. Ungleichmäßiger Kontakt kann diese Lasten auf einen kleinen Bereich konzentrieren. Begrenztes Material um das Loch herum oder eine unzureichende Unterstützung unter dem Magneten können das Beschädigungsrisiko zusätzlich erhöhen.
Bearbeitungsschäden
Unzureichend kontrollierte Bearbeitung kann zu Kantenausbrüchen oder Oberflächenbeschädigungen führen, die als Ausgangspunkte für Risse dienen können. Ein glatt aussehendes Loch beweist allein nicht das Fehlen von Mikrorissen. Inspektion und Probemontage sollten den Anwendungsanforderungen entsprechen.
Fehlpassung von Schraube und Senkkopf
Abweichungen zwischen Schraubenkopfprofil und Senkgeometrie können zu lokalem Kontakt anstelle der vorgesehenen Auflagefläche führen. Die Gewindegröße allein definiert weder Schraubenkopfwinkel, -durchmesser noch -höhe. Die vollständigen Schraubenspezifikationen sollten vor der Freigabe der Magnetzeichnung geprüft werden.
2. Was die Präzisions-Senkbearbeitung steuern sollte
Ziel der Präzisionsbearbeitung ist die Herstellung der für die freigegebene Baugruppe erforderlichen Geometrie. Engere Toleranzen sollten dort angewendet werden, wo sie Passung oder Funktion beeinflussen, anstatt sie einheitlich für jedes Merkmal vorzugeben.
Lochgeometrie und Restmaterial
Zu den kritischen Merkmalen gehören der Durchgangslochdurchmesser, der Senkdurchmesser, der Öffnungswinkel, die Tiefe und die Position. Auch das verbleibende Material um und unter der Senkung muss berücksichtigt werden.
Eine zu flache Senkung kann dazu führen, dass der Schraubenkopf übersteht. Eine zu tiefe Senkung kann die Wandstärke an der entsprechenden Stelle verringern. Übergangsradien oder sekundäre Fase sollten im Hinblick auf das Schraubenprofil geprüft werden, um ein Beeinträchtigungen des korrekten Sitzes zu vermeiden.
Kompatibilität mit der tatsächlichen Schraube
Stellen Sie während der Entwicklung die Schraubennorm, Zeichnung oder ein physisches Muster bereit. Bestätigen Sie das Kopfprofil und die erforderliche Einbauposition anhand der tatsächlichen Montageanordnung.
Ob der Schraubenkopf bündig oder unterhalb der Magnetoberfläche sitzen soll, ist eine Konstruktionsvorgabe. Die zulässige Position sollte in der Zeichnung definiert und bei der Montage überprüft werden. Die Einbautiefe allein verhindert kein zu starkes Anziehen.
Zustand von Bohrung und Kante
Prüfen Sie die fertigen Teile auf unzulässige Kantenausbrüche, sichtbare Bearbeitungsfehler und Beschichtungsmängel. Verwenden Sie gegebenenfalls Vergrößerungsgläser und vereinbarte Fehlermuster, um einen einheitlichen Abnahmestandard festzulegen.
Die Nickel-Kupfer-Nickel-Beschichtung dient primär dem Oberflächenschutz. Schichtdicke und -abdeckung können die Passgenauigkeit beeinflussen, daher sollten kritische Maße im fertigen Zustand geprüft werden. Die Beschichtung ist nicht zur Reparatur von Rissen im darunterliegenden Magneten geeignet.
3. Inspektionsprioritäten für Großbestellungen
Verwenden Sie die folgenden Prüfungen, um die Beschaffungsspezifikation mit den tatsächlichen Montagebedingungen abzugleichen.
| Prüfgegenstand | Was zu bestätigen ist | Relevanz für die Versammlung |
|---|---|---|
| Senkgeometrie | Winkel, Durchmesser, Tiefe und Lochposition | Schraubensitz und verfügbare Wandstärke |
| Loch- und Kantenzustand | Absplitterungen, sichtbare Schäden und Integrität der Beschichtung | Identifizierung von Mängeln, die die Nutzung beeinträchtigen können |
| Schraubpassung | Kopfprofil, Sitzhöhe und Einbauhöhe | Kompatibilität mit dem vorgesehenen Befestigungselement |
| Montagehalterung | Ebenheit, Grate, Auflagefläche und Lochausrichtung | Reduzierung ungleichmäßiger Belastung beim Anziehen |
| Pilotbaugruppe | Anzugsbedingungen, Schadensrate und Rückhaltung | Validierung des gesamten Montageprozesses |
Für die jeweilige Konstruktion sollten spezifische Toleranzen, Anzugsmomente und Akzeptanzkriterien vereinbart und durch eine entsprechende Validierung untermauert werden.
4. Praktische Richtlinien für Montageingenieure
Festlegung von Verschärfungsbedingungen durch Tests.
Verwenden Sie den tatsächlichen Magneten, die Schraube, die Montageplatte und das Montagewerkzeug. Ermitteln Sie ein Anzugsverfahren, das die Halteanforderung erfüllt, ohne den Magneten zu beschädigen. Verwenden Sie für Anwendungstests keinen festen Prozentsatz des Standarddrehmoments für Metallverbindungen.
Überprüfen Sie die Montagehalterung, bevor Sie den Magneten austauschen.
Prüfen Sie auf Grate, unebene Oberflächen, nicht abgestützte Stellen und falsch ausgerichtete Bohrungen. Die Behebung dieser Mängel kann auch dann erforderlich sein, wenn der Magnet der Zeichnung entspricht.
Zusätzliche Dämpfungs- oder Lastbegrenzungsfunktionen prüfen.
Unterlegscheiben, Hülsen oder nachgiebige Elemente können den Lastpfad und den Sitz der Schrauben verändern. Prüfen Sie daher vor dem Einsatz deren Passform, Stabilität und Auswirkungen auf die Baugruppe, anstatt sie als Universallösungen zu betrachten.
Halten Sie die zugelassenen Komponenten und Prozesseinstellungen unter Kontrolle.
Bewahren Sie die genehmigte Zeichnungsrevision, Referenzmuster, Schraubenspezifikation und Werkzeugeinstellungen auf. Überprüfen Sie Änderungen an Schraube, Beschichtung, Bohrungsgeometrie oder Montagebasis, bevor Sie die Produktion fortsetzen.
Dokumentieren Sie, wo Schäden auftreten.
Beschädigungen beim Wareneingang, Absplitterungen durch Handhabung und Brüche durch Verschraubungen sind in den Produktionsaufzeichnungen separat zu erfassen. Die Ergebnisse sind mit der Charge, dem Arbeitsplatz und den Montagebedingungen zu verknüpfen, damit Korrekturmaßnahmen gezielt die eigentliche Fehlerquelle angehen.
Eine bessere Montage beginnt mit einem aufeinander abgestimmten System.
Die präzise Senkbearbeitung bildet die Grundlage für eine zuverlässige Montage. Ihr Wert hängt davon ab, wie gut der fertige Magnet zur Schraube, zur Montagebasis und zum Anziehvorgang passt.
Bei Großbestellungen sollten die kritischen Geometriedaten vereinbart und die tatsächliche Montage vor Produktionsfreigabe validiert werden. Jede behauptete Ausbeuteverbesserung muss durch vergleichbare Chargendaten belegt werden.